Artykuł sponsorowany
Dlaczego otwory, wycięcia i reliefy trzeba planować z dala od linii gięcia
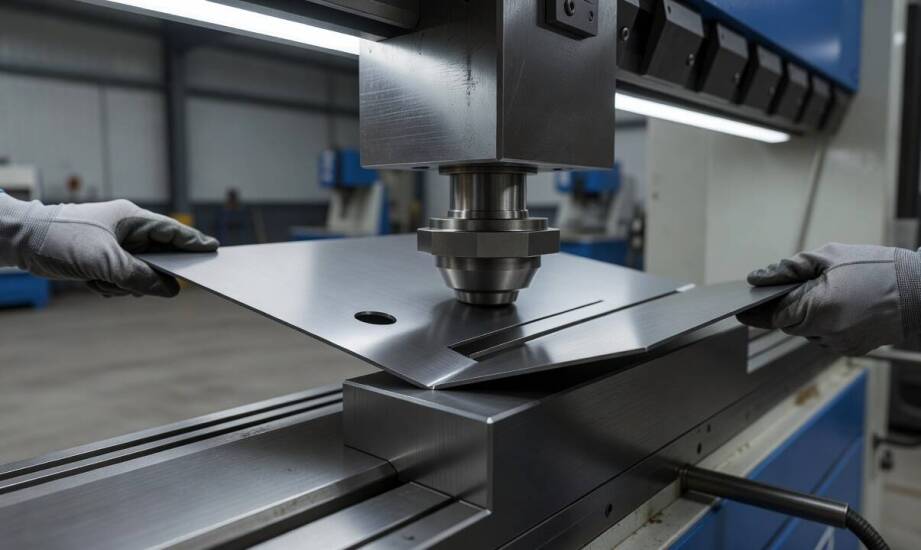
Detal zaprojektowany w wirtualnym środowisku CAD niezwykle często prezentuje się na ekranie bez zarzutu. Otwory, zawiłe wycięcia i skomplikowane zarysy wydają się optymalnie rozmieszczone względem planowanych osi zagięć. Prawdziwe trudności uwidaczniają się zazwyczaj dopiero podczas konfrontacji cyfrowego modelu z fizycznymi ograniczeniami materiału. Po przetransportowaniu wyciętego arkusza na prasę krawędziową i wykonaniu pierwszego gięcia próbnego obróbka ujawnia ukryte błędy konstrukcyjne. Na krawędziach strategicznych otworów powstają głębokie mikropęknięcia, precyzyjne przeloty okrągłe zamieniają się w owalne deformacje, a cały komponent traci założoną dokładność wymiarową. Uniknięcie takich defektów wymaga dogłębnego zrozumienia, jak zachowuje się struktura blachy w miejscu oddziaływania matrycy i stempla.
Strefa odkształcenia plastycznego a zachowanie materiału
Proces formowania elementu stalowego lub aluminiowego gwałtownie zmienia jego wewnętrzną architekturę naprężeń. Zewnętrzna warstwa materiału ulega bardzo silnemu rozciąganiu. Jednocześnie wewnętrzna strona arkusza jest intensywnie ściskana przez ramię narzędzia gnącego. Gdzieś pomiędzy tymi dwiema barierami przebiega tak zwana warstwa neutralna, która na ogół zachowuje swoją pierwotną długość. Cały ten obszar wzdłuż krawędzi tworzy obszerną strefę odkształcenia plastycznego. Jej ostateczna szerokość rośnie wprost proporcjonalnie do grubości obrabianego metalu oraz zadanego promienia gięcia.
Umieszczenie jakiegokolwiek otworu bezpośrednio w tej aktywnej strefie natychmiastowo osłabia wytrzymałość detalu. Wycięcie zmniejsza bowiem czynny przekrój blachy, stając się potężnym koncentratorem naprężeń mechanicznych. Przez to okoliczna struktura stopu znacznie szybciej przekracza bezpieczną granicę plastyczności. Metal traci tam zdolność do przewidywalnego i równomiernego przenoszenia generowanych sił. Ekstremalne naprężenia rozciągające wywołują natychmiastowe rozciągnięcie cienkich krawędzi otworu i jego silną owalizację.
Takie zaburzenie geometrii wyklucza poprawny montaż poszczególnych podzespołów. Zniekształcony otwór nie przyjmie znormalizowanej śruby, precyzyjnego sworznia ani rurki gwintowanej. Generuje to gwałtowny spadek powtarzalności wymiarowej podczas realizacji dłuższych serii produkcyjnych. Naprawa powstałych w ten sposób wad zmusza inżynierów do wdrażania uciążliwych operacji kalibrowania, ręcznego rozwiercania, a nierzadko wręcz do całkowitego złomowania partii materiałowej. Głównym źródłem tych problemów pozostaje najczęściej brak wystarczającego zapasu konstrukcyjnego oddzielającego oś obróbki od stref funkcjonalnych.
Bezpieczna odległość wycięć i właściwe stosowanie reliefów
Doświadczeni inżynierowie wprowadzają z góry przemyślane nacięcia oraz reliefy odciążające, aby świadomie sterować przepływem naprężeń w pobliżu krawędzi. Elementy te, poprawnie wyrysowane, potrafią sprawnie przerwać drogę propagacji szkodliwych sił. Najwyższą skuteczność osiągają jako podłużne fasolki lub półokrągłe otwory o bardzo łagodnych, gładko poprowadzonych liniach. W takiej konfiguracji prewencyjnie chronią sąsiednie otwory montażowe przed deformacją. Należy podchodzić do nich jednak z ostrożnością. Reliefy pozbawione właściwego zaokrąglenia i wykończone ostrymi kątami błyskawicznie stają się punktami inicjacji groźnych pęknięć, szczególnie pod wpływem dużego rozciągania.
Ustalenie bezpiecznego dystansu pomiędzy krawędzią wycięcia a osią gięcia uzależnione jest od szeregu zmiennych technologicznych. Zalicza się do nich docelową grubość surowca, profil krawędzi gnącej, specyfikację konkretnego stopu metali oraz biegnący kierunek walcowania hutniczego. W wielu poradnikach dla konstruktorów pojawia się uproszczony wzór nakazujący zachowanie minimalnej odległości według schematu 1,5T + R (gdzie T oznacza grubość elementu, a R wewnętrzny promień ugięcia). Zależność tę należy traktować wyłącznie jako luźną wytyczną orientacyjną. Wymagane minima dla bezpiecznej separacji otworów potrafią drastycznie różnić się w zależności od charakterystyki ciągliwości zastosowanej partii surowca oraz wymogów wybranego wykonawcy.
Minimalizowanie ryzyka spękań na powierzchniach twardszych stopów wymusza często lokowanie linii gięcia prostopadle do przebiegu włókien materiałowych. Gięcie blachy wymaga bezwzględnego przestrzegania tych rygorów jeszcze na etapie wycinania poszczególnych formatek. Eksperci reprezentujący firmę Estimet przed rozpoczęciem właściwej obróbki rutynowo weryfikują dostarczoną dokumentację pod kątem ograniczeń parku maszynowego. Rzetelna diagnoza rzutów 2D i 3D pozwala skutecznie namierzyć problematyczne zwężenia i zaimplementować optymalizacje rozkładu otworów.
Konfrontacja modelowych wyliczeń z rzeczywistymi obciążeniami blachy kształtuje finalny sukces każdego projektu inżynieryjnego. Znakomita większość pomyłek na etapie formowania elementów stalowych wynika z pominięcia naturalnych stref bezpieczeństwa. Otwory montażowe czy otwory technologiczne ulokowane zbyt blisko obszaru roboczego prasy zawsze skutkują kosztownymi dla budżetu deformacjami. Odsunięcie kluczowych punktów mocowania z dala od promienia naprężeń zapewnia pełną stabilność wymiarową detalu i bezawaryjny montaż na kolejnych etapach produkcji.
Polecane artykuły

Dlaczego warto wybrać mieszkanie z dostępem do strefy rekreacyjnej?

Jakie są korzyści z wyboru lokalnej stacji paliw Wola Rakowa?

Przewaga szkła użytkowego nad innymi materiałami – co warto wiedzieć?
